Soudure à l'étain : réussir ses petites réparations
Soudure à l'étain : comment elle fonctionne, quel fil choisir, à quelle température régler le fer et comment éviter une soudure froide.
8 min de lecture
4,5sur 5309 votes
- 2,6Klecteurs
- 13en ce moment
- 58partages
- La soudure à l’étain est un brasage tendre : on fait fondre un alliage d’étain entre 180 et 230 °C pour unir deux métaux, sans les faire fondre eux-mêmes.
- Elle sert surtout en électronique, en plomberie cuivre, en vitrail et pour de petites réparations de métal.
- Il faut un fer réglé entre 300 et 380 °C selon l’alliage, un fil avec flux et des surfaces parfaitement propres.
- L’étain sans plomb est obligatoire pour l’eau potable et conseillé partout ailleurs.
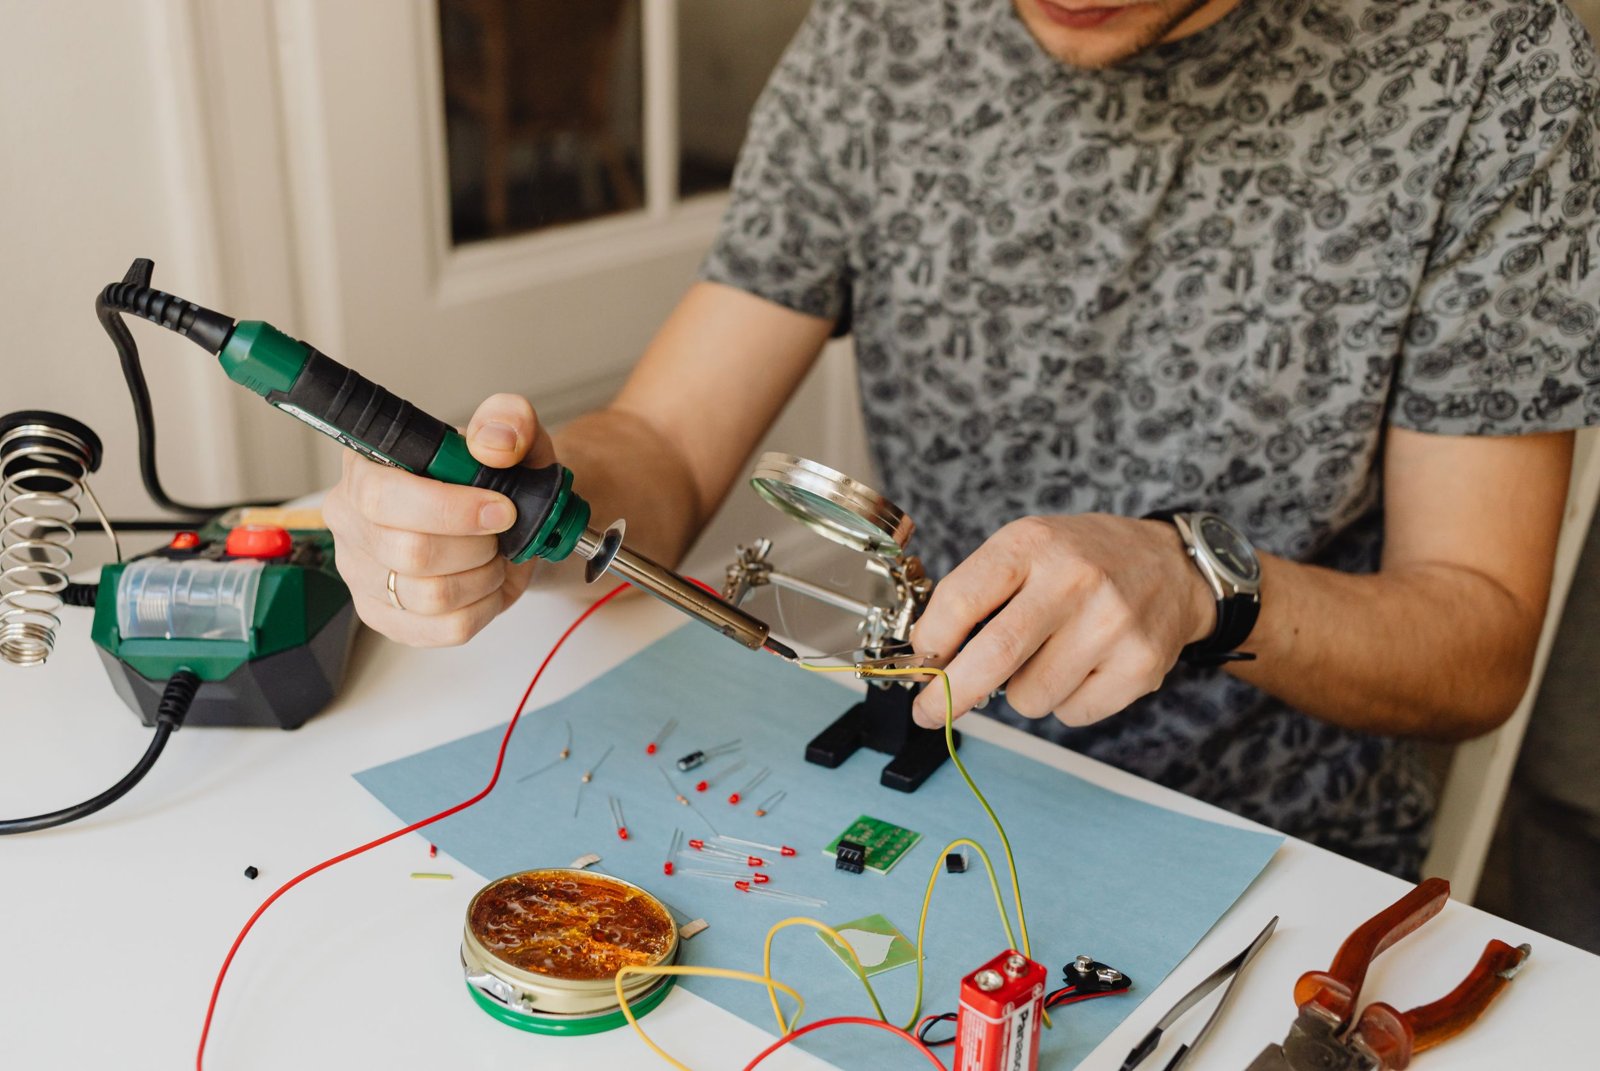
La soudure à l’étain consiste à faire fondre un métal d’apport, l’étain allié à du cuivre, de l’argent ou du plomb, pour relier deux pièces métalliques. Contrairement au soudage à l’arc, les pièces ne fondent pas : l’étain liquide s’infiltre à leur surface et forme en refroidissant un joint conducteur et étanche. C’est la technique la plus accessible pour réparer un câble, refaire le contact d’une lampe, monter un kit électronique ou assembler un tuyau en cuivre. Avec un fer correct, un fil adapté et quelques gestes simples, un débutant obtient un résultat fiable dès les premiers essais.
Comment fonctionne une soudure à l’étain
Le principe repose sur le mouillage. Quand l’étain fondu touche un métal propre et assez chaud, il s’étale au lieu de rester en boule, un peu comme une goutte d’eau sur une vitre dégraissée. Une fine couche d’alliage se crée alors entre l’étain et le cuivre : c’est elle qui assure la tenue mécanique et la conduction électrique.
Deux conditions décident de tout. La première : la chaleur doit être portée par la pièce elle-même, pas seulement par la pointe du fer. La seconde : la surface doit être débarrassée de son oxyde. C’est le rôle du flux, une résine ou un décapant contenu au cœur du fil ou appliqué au pinceau, qui nettoie le métal au moment où il chauffe.
Les métaux qui se prêtent le mieux à l’exercice sont le cuivre, le laiton, le fer blanc et les surfaces étamées. L’acier brut demande un flux plus agressif, et l’aluminium reste quasiment impossible à braser avec un étain classique.
Le matériel à réunir avant de chauffer
Pour l’électronique et les petites réparations domestiques, l’équipement tient sur un coin de table :
- Un fer à souder réglable de 40 à 80 W, ou mieux une station thermostatée qui maintient la température de la panne.
- Du fil d’étain avec flux incorporé, en 0,8 ou 1 mm de diamètre pour les composants, plus épais pour les gros fils.
- Un support de fer avec éponge humide ou laine de laiton pour essuyer la panne.
- Une pince brucelles et une troisième main pour tenir les pièces immobiles.
- De la tresse à dessouder ou une pompe, indispensables pour corriger une erreur.
- Des lunettes de protection et, idéalement, un petit extracteur de fumées.
En plomberie, le fer laisse place à un chalumeau au gaz, et l’on ajoute de la toile émeri ou de la laine d’acier pour poncer le cuivre, un pot de décapant et des baguettes d’étain plus épaisses. Pour le vitrail, un fer de 80 à 100 W à panne large est préférable, car les joints sont longs et demandent beaucoup de chaleur.
Quel étain choisir selon la réparation
Le choix de l’alliage conditionne la température de travail et la facilité d’emploi. Le tableau ci-dessous résume les compositions les plus courantes.
| Alliage | Fusion | Réglage du fer | Usage conseillé |
|---|---|---|---|
| Sn63Pb37 (avec plomb) | 183 °C | 300 à 330 °C | Réparation d’appareils anciens, très facile à travailler |
| Sn60Pb40 (avec plomb) | 183 à 190 °C | 310 à 340 °C | Vitrail, électronique de loisir |
| Sn99,3Cu0,7 (sans plomb) | 227 °C | 350 à 380 °C | Plomberie, usage général |
| SAC305 (étain, argent, cuivre) | 217 à 220 °C | 340 à 370 °C | Électronique moderne, joints fins et solides |
Les alliages au plomb coulent plus facilement et pardonnent davantage les hésitations, mais ils sont interdits dans les réseaux d’eau destinée à la consommation et déconseillés dans un logement où vivent des enfants. Pour un premier achat, un fil sans plomb à flux résine reste le choix le plus polyvalent.
Les gestes d’une soudure propre, étape par étape
Une bonne soudure se joue en quelques secondes, mais la préparation compte plus que le geste final.
- Nettoyer les pièces. Dénuder les fils, gratter l’oxyde, poncer le cuivre jusqu’à ce qu’il brille.
- Étamer la panne. Faire fondre un peu d’étain sur la pointe chaude, puis l’essuyer : elle doit devenir argentée et brillante.
- Immobiliser l’assemblage. Une pièce qui bouge pendant le refroidissement donne un joint fragile.
- Chauffer la jonction. Poser la panne contre les deux éléments à la fois pendant deux à trois secondes.
- Apporter l’étain sur la pièce, du côté opposé au fer, et non sur la panne. L’étain doit fondre au contact du métal chaud et couler de lui-même.
- Retirer le fil, puis le fer, dans cet ordre, et laisser refroidir sans souffler ni bouger.
Pour relier deux fils, on gagne à étamer chaque extrémité séparément avant de les réunir : il suffit ensuite d’une touche de fer pour fusionner les deux couches. Une gaine thermorétractable enfilée avant l’opération protégera le joint une fois terminé.
À lire aussi
Reconnaître une soudure ratée et la reprendre
Une réussite se reconnaît à l’œil : l’étain forme un petit cône lisse aux flancs légèrement concaves, qui épouse bien les deux pièces. Les alliages sans plomb paraissent un peu plus mats que ceux au plomb, ce qui ne signale pas forcément un défaut.
La soudure froide est l’échec le plus fréquent. Elle a un aspect granuleux, terne, parfois craquelé, et l’étain semble posé en boule au lieu de s’étaler. La cause tient presque toujours à un manque de chaleur sur la pièce ou à une surface sale. Elle peut fonctionner un temps puis provoquer un faux contact intermittent, très pénible à diagnostiquer.
Autres défauts courants : un excès d’étain qui crée un pont entre deux pastilles voisines, ou une panne trop chaude qui brûle le flux et noircit le joint. Dans tous ces cas, la tresse à dessouder posée sur le joint et chauffée par le fer aspire l’étain par capillarité. On nettoie, on rajoute un peu de flux, et l’on recommence calmement.
Soudure à l’étain et textile : là où le fer n’a pas sa place
Beaucoup de pièces métalliques de la maison vivent cousues ou serties sur du tissu : curseurs de fermeture à glissière, boucles de sac, œillets de rideau, boutons pression de veste. La tentation est grande de ressouder un curseur cassé ou une attache décrochée, mais c’est rarement une bonne idée. À plus de 300 °C, la panne fait fondre le polyester, roussit le coton et laisse une trace indélébile, alors que la plupart de ces pièces sont en zamak ou en aluminium, deux alliages que l’étain ne mouille presque pas. Pour une fermeture métallique de manteau, une boucle de ceinture fixée au cuir ou des pressions arrachées, mieux vaut se tourner vers des services de couture retouches rennes ou d’une autre ville, qui remplacent la pièce par sertissage ou couture sans exposer la matière à la chaleur. L’étain garde en revanche tout son intérêt sur les vêtements lumineux et les déguisements à LED, à condition de souder les fils sur une petite plaque isolée avant de la coudre dans la doublure.
Fumées, plomb et brûlures : travailler sans risque à la maison
La fumée blanche qui s’élève pendant la soudure vient du flux, pas de l’étain lui-même. Elle irrite les yeux et les voies respiratoires, surtout chez les personnes sensibles. Il est donc recommandé de travailler près d’une fenêtre ouverte, de détourner le visage et d’utiliser un extracteur à filtre charbon pour les longues séances.
Avec un alliage au plomb, le risque principal passe par les mains : on se lave soigneusement après chaque séance, on ne mange ni ne boit à l’établi et on évite de souder sur la table de la cuisine. Les femmes enceintes ont intérêt à s’en tenir aux fils sans plomb. En cas de doute sur une exposition, l’avis d’un médecin reste la bonne démarche.
Côté brûlures, le fer se repose toujours sur son support, jamais à plat sur la table. Une projection d’étain peut jaillir quand on coupe une patte de composant ou qu’un flux humide bout : les lunettes ne sont pas un luxe. Enfin, on débranche le fer dès la fin du travail, car une panne reste brûlante plusieurs minutes.
Cas particuliers de la soudure à l’étain
Peut-on souder à l’étain sans flux ?
En pratique, non. Sans flux, l’oxyde empêche l’étain de mouiller le métal et l’on obtient une boule qui n’adhère pas. Le fil à âme décapante suffit pour l’électronique, mais un flux additionnel aide beaucoup sur un fil ancien ou oxydé.
L’étain accroche-t-il sur l’aluminium ?
Pas avec un fil ordinaire. L’aluminium se recouvre instantanément d’une couche d’oxyde très tenace. Il existe des flux et des baguettes spécifiques, mais le résultat reste capricieux pour un amateur, et un assemblage mécanique est souvent plus sûr.
Combien de temps faut-il garder le fer sur la jonction ?
Deux à quatre secondes suffisent sur un composant. Au-delà, on risque d’endommager la pièce ou de décoller la piste d’un circuit. Si l’étain ne coule toujours pas, il faut augmenter la température ou choisir une panne plus large plutôt que d’insister.
Quelle différence entre soudure à l’étain et brasure forte ?
La soudure à l’étain est un brasage tendre réalisé sous 450 °C. La brasure forte utilise des alliages à base d’argent ou de laiton fondant bien au-delà, au chalumeau, et donne des joints beaucoup plus résistants, notamment pour le gaz ou les circuits frigorifiques.
Une soudure à l’étain résiste-t-elle à l’extérieur ?
Le joint lui-même supporte bien l’humidité, mais les résidus de flux peuvent favoriser la corrosion avec le temps. On les nettoie à l’alcool isopropylique, puis on protège la jonction avec une gaine thermorétractable ou un vernis adapté.
L’auteur
Responsable entretien
Je documente les gestes qui prolongent la vie des meubles et des sols. Je compare les recettes maison aux produits du commerce sans parti pris.
Voir tous ses articlesVotre avis compte
Cet article vous a-t-il été utile ?
4,5sur 5309 votes
Commentaires
Soyez le premier à réagir.